MIG czy MAG? Spawanie MIG MAG w praktyce warsztatowej
Spawanie MIG MAG to w warsztacie codzienność: od blacharki samochodowej, przez konstrukcje stalowe, po zbiorniki aluminiowe. Obie metody opierają się na tym samym sprzęcie i drucie podawanym w sposób ciągły, a różni je tylko gaz osłonowy. Poniżej wyjaśniamy, kiedy stosować który wariant, jak dobrać drut i parametry oraz skąd biorą się najczęstsze wady spoin.
Czym różni się MIG od MAG i co decyduje o wyborze metody?
Skrót MIG oznacza Metal Inert Gas, czyli spawanie w osłonie gazu obojętnego, takiego jak argon lub hel. MAG to Metal Active Gas: osłona zawiera gaz aktywny, najczęściej dwutlenek węgla albo mieszaninę argonu z CO2. W literaturze anglojęzycznej obie metody mieszczą się pod nazwą GMAW, a w normach mają osobne numery: MIG to 131, MAG to 135.
Różnica jest praktyczna. Gaz obojętny nie reaguje z jeziorkiem spawalniczym, więc nadaje się do metali, które łatwo się utleniają: aluminium, miedzi i ich stopów. Gaz aktywny bierze udział w procesie, stabilizuje łuk i poprawia wtopienie w stali, a przy tym jest tańszy od czystego argonu. Dlatego stal węglową i niskostopową spawa się zwykle metodą MAG, a aluminium metodą MIG.
W potocznym warsztatowym języku obie metody nazywa się „migiem”, bo urządzenie jest to samo. Migomat nie wie, jaki gaz podłączono. O metodzie decyduje butla i drut, a nie samo urządzenie.
Gaz obojętny i aktywny: co dzieje się w łuku?
Czysty CO2 daje głębokie wtopienie i niski koszt gazu, ale łuk jest bardziej burzliwy, a rozprysków jest więcej. Mieszanki argonu z dwutlenkiem węgla uspokajają łuk, ograniczają rozpryski i dają ładniejsze lico spoiny. Im więcej argonu, tym spokojniej, im więcej CO2, tym głębiej i taniej.
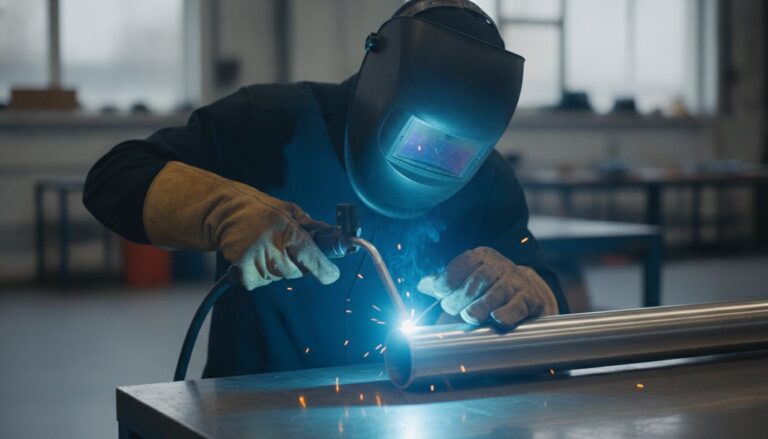
Hel dodaje się do argonu głównie przy grubszych elementach z aluminium i miedzi. Podnosi ciepło łuku, poprawia płynność jeziorka i daje głębsze wtopienie. Jest jednak wyraźnie droższy, więc w małych warsztatach stosuje się go rzadko.
Jak dobrać gaz i drut do stali oraz aluminium?
Dobór zaczyna się od materiału. Drut elektrodowy powinien pasować do składu chemicznego spawanego metalu, a gaz do rodzaju drutu i oczekiwanego efektu. Poniższa tabela pokazuje typowe zestawienia, traktuj ją jako punkt wyjścia.
| Materiał | Gaz osłonowy | Drut |
|---|---|---|
| Stal węglowa i konstrukcyjna | Mieszanka argon + CO2 lub czysty CO2 | Drut pełny miedziowany |
| Stal nierdzewna | Argon z niewielkim dodatkiem gazu aktywnego | Drut dopasowany do gatunku stali |
| Aluminium | Czysty argon, przy grubych elementach argon z helem | Drut aluminiowy (stop dobrany do osnowy) |
| Miedź i stopy | Czysty argon | Drut z miedzi lub brązu |
Przy stali węglowej pytanie brzmi zwykle: czysty CO2 czy mieszanka? Do prac konstrukcyjnych, gdzie liczy się koszt i wtopienie, CO2 w zupełności wystarcza. Do cienkich blach, karoserii i widocznych spoin lepiej sprawdza się mieszanka, bo daje mniej rozprysków i mniej szlifowania.
Czym jest drut rdzeniowy i kiedy się go stosuje?
Drut rdzeniowy ma w środku topnik albo proszek metaliczny. Wersja samoosłonowa (FCAW, znana jako Innershield) nie wymaga gazu z butli, bo osłonę tworzą składniki rdzenia. To wygodne przy pracy na zewnątrz, gdzie wiatr zdmuchuje gaz i powoduje porowatość.
Cena za to: więcej żużla do usunięcia, więcej dymu i zwykle gorszy wygląd spoiny. Drut rdzeniowy w osłonie gazu daje wyższą wydajność napawania, ale wymaga butli i spokojnego stanowiska.
Jak ustawić prąd spawania MIG MAG w zależności od grubości blachy?
Prąd spawania MIG MAG a grubość blachy to zależność, którą każdy spawacz powinien mieć w głowie. Im grubszy materiał, tym więcej ciepła potrzeba do pełnego przetopu. W migomacie prąd reguluje się pośrednio, przez prędkość podawania drutu, a napięcie dobiera się do niej tak, by łuk był stabilny.
Tabela spawania MIG/MAG poniżej ma charakter orientacyjny, dla stali w osłonie mieszanki i drutu o średnicy 0,8-1,2 mm. Rzeczywiste ustawienia zależą od rodzaju złącza, pozycji spawania i instrukcji producenta drutu.
| Grubość blachy | Średnica drutu | Prąd (orientacyjnie) | Przepływ gazu |
|---|---|---|---|
| 1-1,5 mm | 0,6-0,8 mm | 40-80 A | 8-10 l/min |
| 2-3 mm | 0,8 mm | 90-140 A | 10-12 l/min |
| 4-6 mm | 1,0 mm | 150-220 A | 12-15 l/min |
| 8 mm i więcej | 1,2 mm | 220-300 A i więcej | 14-18 l/min |
Przy aluminium zwykle potrzeba wyższego prądu niż dla stali o tej samej grubości, bo aluminium bardzo szybko odprowadza ciepło. Stal spawa się najczęściej prądem stałym z biegunowością dodatnią, czyli z plusem na drucie elektrodowym. Odwrotna biegunowość przy drucie pełnym daje niestabilny łuk i dużo rozprysków. Wyjątkiem są niektóre druty rdzeniowe samoosłonowe, które wymagają ujemnej biegunowości, więc zawsze sprawdzaj zalecenia na opakowaniu.
Jak spawać migiem? Technika i przygotowanie stanowiska
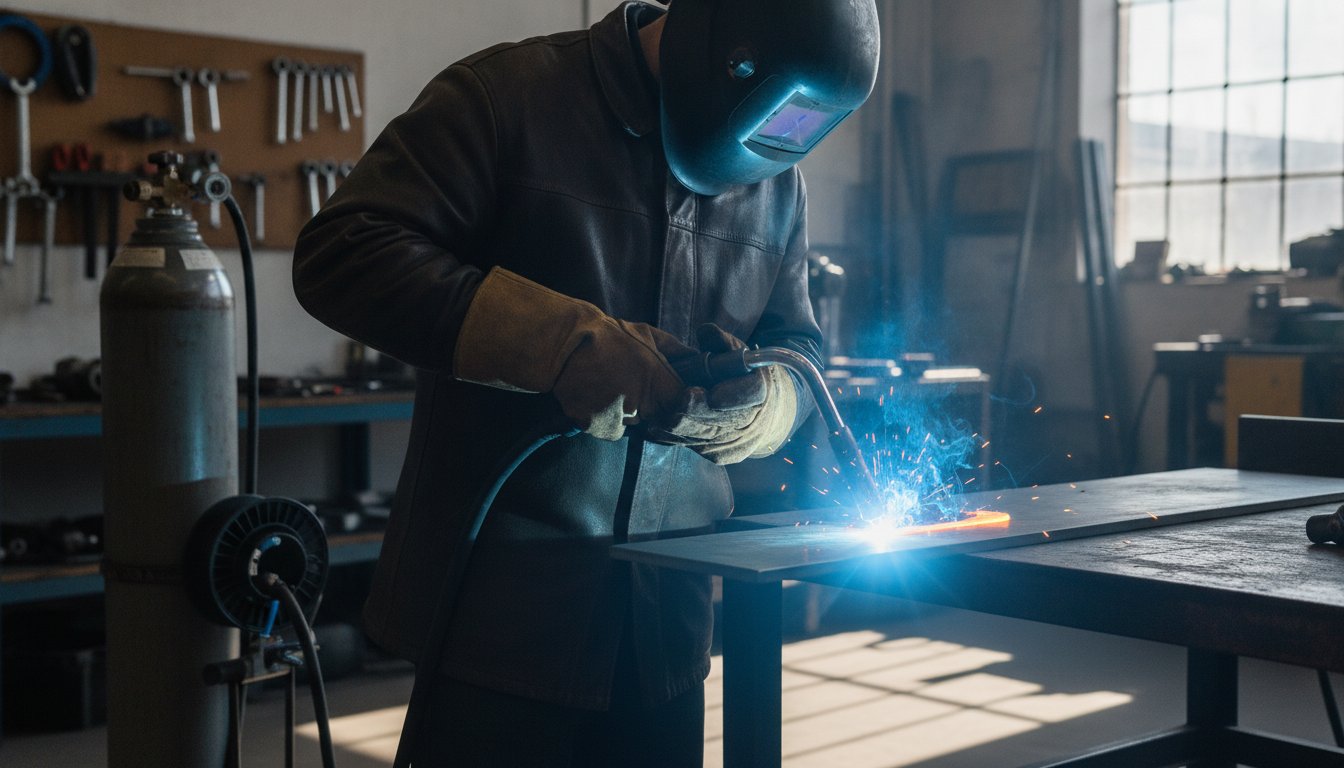
Jak spawać migiem, żeby spoina była równa? Zacznij od stanowiska. Podajnik drutu musi pracować płynnie, rolki dobrane do średnicy i rodzaju drutu (do aluminium rolki z rowkiem U, do stali z rowkiem V), a dysza gazowa czysta od rozprysków. Masa powinna przylegać do czystego metalu, najlepiej blisko miejsca spawania.
Odległość końca drutu od materiału (wolny wylot) zwykle wynosi kilkanaście milimetrów. Za długi powoduje niestabilny łuk i słabe wtopienie, za krótki grozi przypaleniem dyszy. Palnik prowadzi się pod niewielkim kątem, w technice „w lewo” (ciągnąc jeziorko) dla cienkich blach i dających płaskie lico spoin albo „w prawo” (popychając) dla głębszego wtopienia.
Rodzaj łuku zależy od parametrów:
- Łuk zwarciowy: niski prąd i napięcie, mały przepływ ciepła. Dobry do cienkich blach i spawania poza pozycją podolną.
- Łuk natryskowy: wysokie parametry i osłona z dużą zawartością argonu. Daje gładką spoinę i wysoką wydajność, ale tylko przy grubszych elementach.
- Łuk impulsowy: wymaga zaawansowanego źródła prądu, łączy zalety obu poprzednich i ogranicza rozpryski.
Dla większości prac warsztatowych wystarczy opanować łuk zwarciowy, a dopiero potem przechodzić do wyższych parametrów.
Najczęstsze błędy w spawaniu MIG MAG: porowatość i przyklejenia
Porowatość to najczęstsza wada, a jej przyczyny są zwykle proste. Pierwsza to niedostateczna osłona gazowa: pusta butla, nieszczelne przewody, zapchana dysza, zbyt mały lub zbyt duży przepływ (turbulencje zasysają powietrze). Druga to przeciąg lub wiatr na stanowisku. Trzecia to zanieczyszczony materiał: rdza, olej, farba, wilgoć. W aluminium dochodzi jeszcze warstwa tlenków, którą trzeba usunąć mechanicznie tuż przed spawaniem.
Przyklejenia (brak przetopu, zimne zlewy) pojawiają się, gdy jeziorko nie ma dość ciepła, by wtopić się w brzeg materiału. Winne bywają zbyt niski prąd, zbyt szybkie prowadzenie palnika lub zły kąt. Przy spawaniu grubszych elementów warto fazować krawędzie, żeby łuk dosięgał dna spoiny.
Inne typowe problemy to nadmierne rozpryski (zwykle zły dobór napięcia do prędkości drutu), podtopienia brzegów (za wysokie napięcie lub zbyt szybki ruch) oraz przypalanie drutu do końcówki prądowej (zużyta lub źle dobrana końcówka). Przy każdej wadzie zacznij od sprawdzenia gazu i czystości materiału, a dopiero potem zmieniaj parametry. Jeśli spawasz elementy odpowiedzialne konstrukcyjnie, wykonuj próbki i zleć ocenę osobie z uprawnieniami, bo wady wewnętrzne nie zawsze widać gołym okiem.