Na czym polega spawanie TIG i kiedy warto wybrać tę metodę?
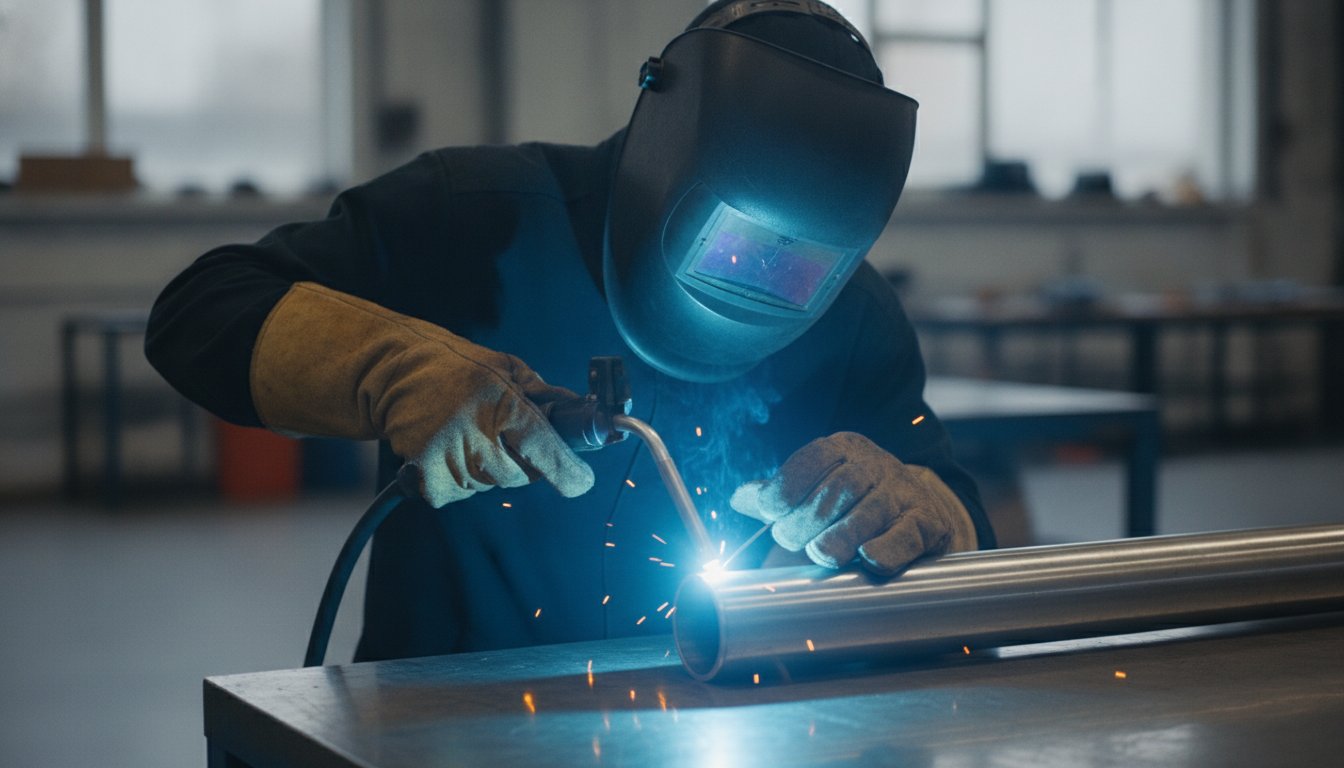
Spawanie TIG to proces, w którym łuk jarzy się między nietopliwą elektrodą wolframową a materiałem, a całość chroni strumień gazu obojętnego. Spawacz prowadzi palnik jedną ręką, drugą dodaje spoiwo, a prądem steruje często pedałem lub przyciskiem na palniku. Efekt to estetyczne, szczelne spoiny, ale kosztem tempa pracy. Poniżej wyjaśniamy, jak to działa, jakie parametry ustawić i kiedy ta metoda ma sens.
Jak działa metoda spawania TIG i jakiego sprzętu wymaga?
Metoda spawania TIG (w normach oznaczana jako GTAW, numer procesu 141) opiera się na prostym założeniu: elektroda wolframowa się nie topi, więc służy wyłącznie do utrzymania łuku. Materiał rodzimy tworzy jeziorko spawalnicze, a ewentualne spoiwo w postaci pręta wprowadza się ręcznie do krawędzi jeziorka. Dzięki temu spawacz kontroluje osobno ilość ciepła i ilość dodawanego metalu.
Osłonę zapewnia gaz obojętny, najczęściej argon, czasem hel lub mieszanka obu. Gaz wypiera powietrze z okolic łuku, co chroni jeziorko i rozgrzaną elektrodę przed utlenianiem. Do TIG nie stosuje się gazów aktywnych, bo zniszczyłyby wolfram.
Podstawowe wyposażenie stanowiska:
- Źródło prądu z funkcją TIG, najlepiej z regulacją prądu w trakcie spawania i płynnym wygaszaniem krateru.
- Palnik TIG chłodzony powietrzem (do mniejszych prądów) lub cieczą (do dłuższej pracy na wysokich natężeniach).
- Butla z argonem z reduktorem i przepływomierzem.
- Elektrody wolframowe w kilku średnicach, zaostrzane szlifierką przeznaczoną tylko do wolframu.
- Pręty spoiwa dobrane do gatunku spawanego materiału.
- Środki ochrony: przyłbica z odpowiednim filtrem, rękawice skórzane cienkie i odzież trudnopalna.
Zajarzenie łuku w nowoczesnych spawarkach odbywa się bezkontaktowo, wysokim napięciem (HF) lub przez krótkie dotknięcie elektrody (metoda Lift-TIG). Drugi sposób jest tańszy, ale wymaga wprawy, bo dotknięcie materiału może zanieczyścić wolfram. Regulacja prądu pedałem daje dodatkową przewagę: pozwala zwiększyć moc na starcie, a pod koniec spoiny ją zmniejszyć, co przy cienkich blachach ogranicza ryzyko przepalenia.
Prąd DC czy AC: jak ustawić parametry spawania TIG?
Najpierw wybór rodzaju prądu. Dla stali, stali nierdzewnej, miedzi czy tytanu stosuje się TIG DC z biegunowością ujemną na elektrodzie. Większość ciepła wydziela się wtedy w materiale, a elektroda pozostaje stosunkowo chłodna. Biegunowość dodatnia na elektrodzie jest w praktyce nieużywana, bo na wolframie wydziela się wtedy około 70% ciepła i elektroda zaczyna się topić.
Aluminium, magnez i ich stopy spawa się natomiast w trybie TIG AC. W połówce okresu, gdy elektroda jest dodatnia, łuk rozbija na powierzchni trudnotopliwy tlenek glinu, a w drugiej połówce następuje głębokie wtopienie. Dlatego aluminium bez prądu zmiennego praktycznie nie da się spawać czysto. W spawarkach AC regulowany bywa też balans, czyli proporcja czasu czyszczenia do czasu wtapiania, oraz częstotliwość prądu, która wpływa na zwężenie i sztywność łuku.
Orientacyjne parametry spawania TIG zależą od średnicy elektrody. Wartości w tabeli są przybliżone i zależą od rodzaju elektrody, długości łuku oraz tego, czy spawamy w pozycji podolnej, czy pionowej.
| Średnica elektrody | Orientacyjny zakres prądu DC | Typowe zastosowanie |
|---|---|---|
| 1,0 mm | do ok. 40-80 A | cienkie blachy, precyzyjne naprawy |
| 1,6 mm | ok. 60-140 A | blachy do ok. 3 mm |
| 2,4 mm | ok. 130-220 A | grubsze elementy, rury |
Do tego dochodzą ustawienia gazu. Przepływ argonu zwykle mieści się w granicach kilku do kilkunastu litrów na minutę, a funkcje pre-gas (gaz przed zajarzeniem) i post-gas (gaz po zgaszeniu łuku) chronią początek i koniec spoiny oraz stygnącą elektrodę. Zbyt krótki post-gas objawia się niebieskim lub czarnym nalotem na końcówce wolframu.
Elektrody wolframowe i spoiwo: jak je dobrać?
Elektroda i spoiwo to dwa elementy, które spawacz dobiera przed każdym zadaniem, a ich błędny wybór widać od razu: niestabilny łuk, wtrącenia wolframu w spoinie albo kruche połączenie. Warto więc znać zasady doboru jednego i drugiego.
Jaką elektrodę wolframową wybrać do DC i AC?
Elektrody rozróżnia się kolorem końcówki. Czerwona zawiera około 2% tlenku toru i służy do spawania prądem stałym, ale ze względu na lekką radioaktywność pyłu szlifierskiego coraz częściej zastępuje się ją innymi typami. Zielona jest z czystego wolframu i tradycyjnie używana do aluminium na AC. Spotyka się też elektrody z dodatkiem lantanu, ceru lub cyrkonu, które łatwiej zajarzają łuk i dłużej zachowują kształt. Lantanowane są dziś uniwersalnym wyborem zarówno do DC, jak i AC.
Średnicę dobiera się do prądu. Zbyt cienka elektroda przegrzewa się i zaczyna topić, a zbyt gruba trudniej zajarza i daje niestabilny, wędrujący łuk. Kształt końcówki zależy od rodzaju prądu. Do DC elektrodę ostrzy się na stożek o długości mniej więcej 2-3 średnic, szlifując wzdłuż osi, nigdy w poprzek, bo poprzeczne rysy rozchwiewają łuk. Do AC wystarcza lekko zaokrąglona końcówka, bo ostry czubek i tak się zaokrągli pod wpływem ciepła. Pył ze szlifowania warto odsysać, a tarczę przeznaczyć tylko do wolframu.
Jak dobrać spoiwo do spawanego materiału?
Spoiwo dobiera się do materiału, a nie do wygody. Przy stali nierdzewnej stosuje się pręty o składzie zbliżonym do spawanej stali, często z lekkim nadmiarem pierwiastków stopowych, na przykład typu ER308L do popularnych stali austenitycznych. Do aluminium dobiera się spoiwo według serii stopu (często spotyka się pręty 4043 i 5356), a do stali niskostopowej pręty miedziowane.
Średnica pręta powinna z grubsza odpowiadać grubości spawanej blachy lub być nieco mniejsza. Spoiwo zwykle dodaje się, gdy szczelina między elementami przekracza około 1 mm. Cienkie blachy bez szczeliny często spawa się bez drutu, samym przetopieniem krawędzi. Gorący koniec pręta trzeba przez cały czas trzymać w strefie osłony gazowej, bo wyjęcie go na zewnątrz powoduje utlenienie i zanieczyszcza jeziorko. Pręty przechowuje się w czystych tubach, bez śladów tłuszczu i kurzu.
TIG, MIG/MAG czy MMA: którą metodę spawania wybrać?
Wybór metody to kompromis między jakością, tempem i kosztami. TIG wygrywa precyzją, ale w produkcji seryjnej zwykle przegrywa z MIG/MAG. MMA (elektroda otulona) jest z kolei najprostsza i działa w trudnych warunkach.
| Cecha | TIG | MIG/MAG | MMA |
|---|---|---|---|
| Elektroda | nietopliwa, wolframowa | topliwy drut w sposób ciągły | topliwa, otulona |
| Gaz osłonowy | argon, hel (obojętny) | CO2, mieszanki (MAG) lub argon (MIG) | brak, osłona z otuliny |
| Wydajność | niska | wysoka | średnia |
| Jakość spoiny | bardzo wysoka | dobra | zmienna |
| Wymagane umiejętności | wysokie | średnie | średnie |
| Praca w terenie | utrudniona (wiatr) | utrudniona | łatwa |
Z tej tabeli wynika prosta zasada: jeśli liczy się wygląd i szczelność spoiny, wybieramy TIG. Jeśli liczy się tempo na grubszych elementach, sięgamy po MIG/MAG. Gdy pracujemy na zewnątrz, w wietrze lub na zardzewiałym materiale, wygodniejsze będzie MMA.
Warto też policzyć całość pracy, a nie tylko cenę spawarki. TIG wymaga dokładnego przygotowania krawędzi i czyszczenia materiału, ale w zamian często oszczędza czas na szlifowaniu i poprawkach po spawaniu. W MIG/MAG jest odwrotnie: spawanie idzie szybciej, lecz rozpryski i mniej estetyczny lico spoiny bywają powodem dodatkowej obróbki.
Spawanie TIG bez gazu i inne ograniczenia metody
Pytanie o spawanie TIG bez gazu pojawia się często, zwłaszcza u osób zaczynających z tanim sprzętem. Odpowiedź jest jednoznaczna: w klasycznym TIG to nie działa. Bez osłony argonu jeziorko natychmiast reaguje z tlenem i azotem z powietrza, spoina staje się porowata i krucha, a gorący wolfram szybko się utlenia i wypala. Jeśli ktoś potrzebuje spawać bez butli, realnymi opcjami są MMA lub MIG z drutem samoosłonowym, ale to już inne metody.
Do realnych ograniczeń TIG należą:
- Niska wydajność, zwykle rzędu 0,04-0,4 m/min, więc metoda słabo sprawdza się przy grubych elementach.
- Wrażliwość na przeciągi, bo wiatr zdmuchuje osłonę gazową i powoduje porowatość.
- Wymóg czystości: olej, rdza i farba na materiale od razu psują spoinę.
- Wyższy próg umiejętności, bo trzeba jednocześnie prowadzić palnik, spoiwo i regulować prąd.
- Wyższy koszt sprzętu i gazu w porównaniu z prostym MMA.
Dlatego TIG najlepiej sprawdza się tam, gdzie jakość jest ważniejsza od tempa: przy cienkich blachach nawet o grubości 0,5 mm, stali nierdzewnej w przemyśle spożywczym i chemicznym, instalacjach rurowych, aluminium oraz tytanie. W takich zastosowaniach spoina jest estetyczna, często niewymagająca szlifowania, a ryzyko przepalenia znacznie mniejsze niż w innych metodach.
Jeśli planujecie zakup sprzętu lub zlecenie prac, zacznijcie od oceny materiału i grubości. Cienka stal nierdzewna lub aluminium to wyraźny sygnał, że warto wybrać TIG. Gruba konstrukcja stalowa produkowana w dużych ilościach to zwykle zadanie dla MAG.