Jak dobrać przecinarkę plazmową do rodzaju i grubości ciętego metalu?
Dobór przecinarki plazmowej to decyzja, która rzutuje na jakość cięcia, koszty eksploatacji i tempo pracy przez kolejne lata. Zbyt słabe urządzenie oznacza wolne, nierówne cięcia i częste przegrzewanie palnika. Zbyt mocne to niepotrzebny wydatek i wyższe zużycie prądu przy codziennych, drobnych zleceniach. Przy wyborze przecinarki plazmowej patrzymy przede wszystkim na dwa parametry: maksymalną grubość cięcia i rodzaj obrabianego metalu, bo to one decydują o wymaganym natężeniu prądu i typie gazu roboczego.
Jak działa cięcie plazmą i dlaczego grubość metalu ma znaczenie
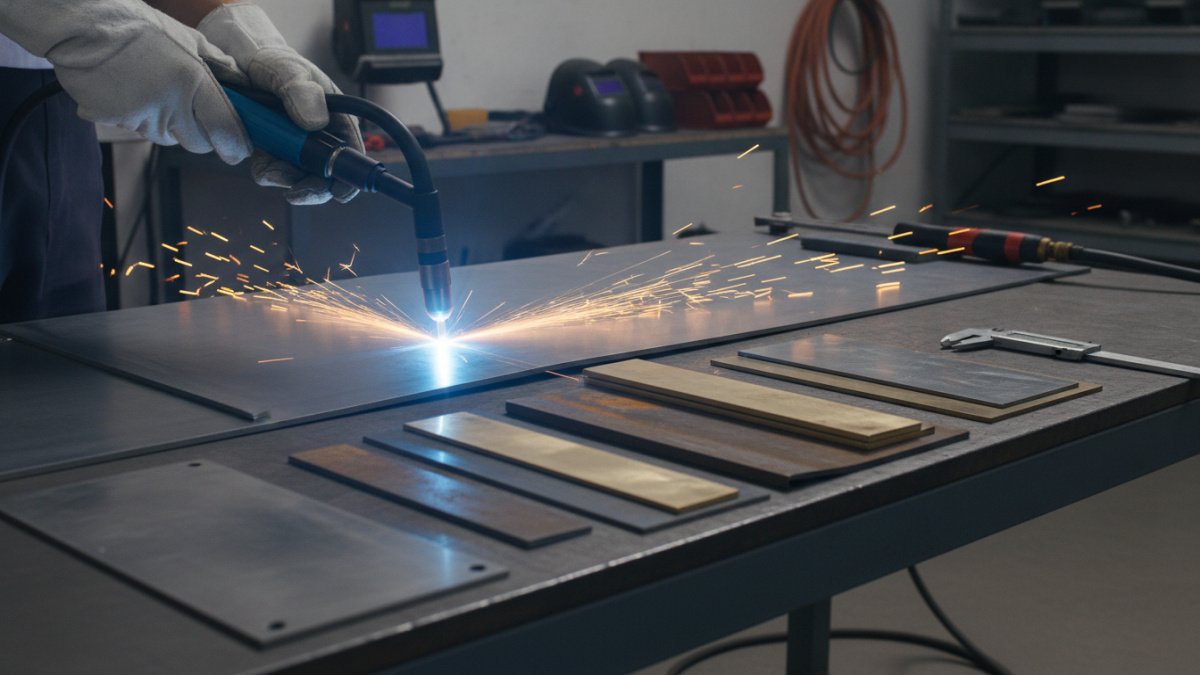
Cięcie plazmowe polega na przepuszczeniu sprężonego gazu przez dyszę, w której następuje jonizacja pod wpływem łuku elektrycznego. Powstała plazma osiąga temperaturę nawet 20 000-30 000 stopni Celsjusza i z prędkością ponaddźwiękową wytapia oraz wywiewa metal ze szczeliny cięcia. To właśnie temperatura i prędkość strumienia plazmy, nie sama obecność łuku, odpowiadają za jakość krawędzi i szerokość rzazu.
Grubość blachy determinuje wymagane natężenie prądu, ponieważ więcej materiału do stopienia oznacza konieczność dłuższego utrzymania energii w strefie cięcia. Przy cienkiej blasze nadmiar mocy powoduje poszerzenie szczeliny i przypalanie krawędzi, a przy grubym materiale niedobór amperażu kończy się niecałkowitym przecięciem lub koniecznością wielokrotnego przejazdu. Producenci podają zwykle dwie wartości dla każdego modelu: grubość cięcia czystego, gdzie krawędź jest gładka i prostopadła, oraz grubość cięcia granicznego, przy której urządzenie wciąż przechodzi przez materiał, ale z widoczną utratą jakości i znacznym spowolnieniem.
Przy specyfikacji technicznej warto zwrócić uwagę na parametr PWM, czyli cykl pracy wyrażony w procentach przy określonym natężeniu. Wartość 60% przy 10 minutach testu oznacza, że urządzenie może pracować ciągle przez 6 minut, po czym wymaga 4 minut przerwy na schłodzenie. Przy produkcji seryjnej ten wskaźnik potrafi zadecydować o realnej wydajności bardziej niż sama maksymalna grubość cięcia podana w karcie katalogowej.
Przecinarka plazmowa do cienkiej blachy do 10 milimetrów
Blachy o grubości do 10 milimetrów to najczęstszy zakres w warsztatach zajmujących się produkcją elementów karoseryjnych, obudów, konstrukcji lekkich czy detali ślusarskich. Do tego zastosowania wystarczają urządzenia o natężeniu 30-60 amperów, zasilane z gniazda jednofazowego 230V, co znacząco obniża koszt inwestycji i ułatwia pracę w miejscach bez dostępu do instalacji trójfazowej.
Przy cienkiej blasze liczy się precyzja i możliwość ustawienia niskiego prądu bez utraty stabilności łuku. Tańsze modele potrafią mieć problem z utrzymaniem łuku pilotującego przy minimalnych wartościach, co objawia się przerywanym cięciem i poszarpaną krawędzią. Dobrym testem przed zakupem jest sprawdzenie, czy przecinarka pozwala płynnie regulować prąd w krokach co 5-10 amperów, a nie tylko skokowo między dwoma zakresami.
- Przecinarki 30-40A sprawdzają się do blach 1-6 mm, typowo w pracach dekoracyjnych i drobnej ślusarce.
- Modele 40-50A obsługują zakres do 8-10 mm przy zachowaniu czystej krawędzi bez wtórnej obróbki.
- Urządzenia z regulacją ciśnienia powietrza dają lepszą kontrolę nad szerokością rzazu przy cienkich elementach.
- Wbudowany kompresor eliminuje potrzebę osobnej instalacji sprężonego powietrza, ale ogranicza czas pracy ciągłej.
Przy pracy z blachą ocynkowaną trzeba liczyć się z intensywniejszym dymem i szybszym zużyciem elektrody, dlatego dobra wentylacja stanowiska i zapas części eksploatacyjnych to nie dodatek, a konieczność.
Przecinarka do metalu grubego powyżej 20 milimetrów
Cięcie elementów konstrukcyjnych, blach kotłowych czy profili stalowych o grubości powyżej 20 milimetrów wymaga już urządzeń przemysłowych zasilanych trójfazowo, o natężeniu minimum 80-100 amperów. Przy takich grubościach pojedynczy przejazd musi dostarczyć odpowiednio dużo energii w krótkim czasie, inaczej strumień plazmy traci skuteczność zanim dotrze do dolnej krawędzi blachy.
Na rynku dostępne są też przecinarki wykorzystujące technologię podwójnego gazu lub plazmę sprężoną wodą, które przy grubościach powyżej 30-40 mm dają wyraźnie czystszą krawędź niż klasyczne modele powietrzne. To rozwiązanie droższe w eksploatacji, ale przy pracach wymagających minimalnej obróbki wtórnej różnica w czasie produkcji potrafi zwrócić wyższy koszt zakupu w ciągu kilku miesięcy.
| Natężenie prądu | Grubość cięcia czystego | Grubość cięcia granicznego | Typowe zastosowanie |
|---|---|---|---|
| 30-40 A | do 6 mm | do 10 mm | blacha cienka, dekoracje |
| 50-60 A | do 12 mm | do 16 mm | ślusarka, konstrukcje lekkie |
| 80-100 A | do 20 mm | do 25 mm | konstrukcje stalowe, profile |
| 120-150 A | do 30 mm | do 40 mm | przemysł ciężki, kotłownictwo |
Przy wyborze urządzenia do grubych materiałów nie warto kierować się wyłącznie maksymalną deklarowaną grubością graniczną. Praca stale na granicy możliwości przecinarki skraca żywotność dysz i elektrod nawet dwukrotnie w porównaniu z pracą przy 70-80% nominalnego zakresu, co w praktyce oznacza wyższe koszty eksploatacji niż zakup modelu z pewnym zapasem mocy.
Jaką przecinarkę plazmową wybrać pod kątem zasilania i amperażu
Pytanie o to, jaką przecinarkę plazmową wybrać, sprowadza się w praktyce do trzech decyzji: napięcia zasilania, maksymalnego natężenia i źródła sprężonego powietrza. Zasilanie jednofazowe 230V ogranicza moc urządzenia zwykle do 40-50 amperów, co w zupełności wystarcza do warsztatu hobbystycznego lub drobnej produkcji. Instalacja trójfazowa 400V otwiera dostęp do modeli 60-150A i dłuższego czasu pracy ciągłej bez przegrzewania.
Osobną kwestią jest źródło sprężonego powietrza. Wbudowany kompresor to wygoda przy sporadycznym użytkowaniu, ale przy pracy ciągłej szybko staje się wąskim gardłem, bo nie nadąża z dostarczaniem powietrza o stałym ciśnieniu i wilgotności. Przy regularnej eksploatacji lepiej sprawdza się przecinarka podłączona do zewnętrznego kompresora warsztatowego z osuszaczem i filtrem, bo wilgoć w powietrzu roboczym skraca żywotność dysz i pogarsza jakość krawędzi cięcia.
Warto też zweryfikować, czy urządzenie obsługuje funkcję pilot arc, czyli zapłon łuku pilotującego bez kontaktu dyszy z materiałem. Ta funkcja jest niezbędna przy cięciu przez kratę, blachę perforowaną lub powierzchnie malowane, gdzie klasyczny zapłon stykowy po prostu nie zadziała. Bez niej operator traci czas na wielokrotne próby zapłonu, a elektroda zużywa się szybciej niż przy prawidłowym, bezstykowym starcie łuku.
Rodzaj metalu a dobór przecinarki plazmowej
Stal węglowa jest materiałem najprostszym w cięciu plazmą i większość przecinarek fabrycznie kalibrowana jest właśnie pod ten metal. Przy stali nierdzewnej i aluminium sytuacja wygląda inaczej, ponieważ oba te materiały mają wyższe przewodnictwo cieplne i wymagają innego ustawienia prędkości cięcia oraz czasem innego mieszania gazów.
Przy cięciu aluminium strumień plazmy musi pracować z większą prędkością przejazdu, inaczej nadmiar ciepła topi materiał po bokach rzazu zamiast go precyzyjnie wycinać. Stal nierdzewna z kolei bywa bardziej podatna na utlenianie krawędzi, co przy elementach dekoracyjnych lub spawanych później wymaga dodatkowego szlifowania. Przecinarki wyższej klasy pozwalają zapisać osobne ustawienia prądu i prędkości dla każdego z tych materiałów, co przy pracy mieszanej w jednym warsztacie znacząco przyspiesza przezbrajanie stanowiska.
- Stal węglowa czarna i ocynkowana — najszerszy zakres tolerancji ustawień, najmniejsze wymagania co do jakości powietrza.
- Stal nierdzewna — wymaga stabilniejszego łuku i często azotu zamiast powietrza przy grubościach powyżej 15 mm dla czystszej krawędzi.
- Aluminium i jego stopy — wyższa prędkość cięcia, większe ryzyko żużla przy niedostatecznym natężeniu.
- Miedź i mosiądz — wysokie przewodnictwo cieplne wymaga podwyższonego amperażu nawet przy umiarkowanej grubości.
Przy planowaniu zakupu przecinarki do pracy z różnymi metalami rozsądnie jest wybrać model z zapasem mocy rzędu 20-30% ponad najczęściej ciętą grubość, a nie kupować urządzenie dopasowane idealnie do jednego, obecnego zlecenia. Park maszynowy warsztatu zmienia się z czasem, a przecinarka kupiona z rezerwą mocy obsłuży szerszy zakres zamówień bez konieczności wymiany sprzętu po roku czy dwóch intensywnej eksploatacji.