Dysze i elektrody do plazmy – kiedy je wymieniać i jak rozpoznać zużycie?
Jakość cięcia plazmowego zależy w dużej mierze od stanu dwóch drobnych elementów – dyszy i elektrody. Te niewielkie części eksploatacyjne pracują w ekstremalnych warunkach, w temperaturze przekraczającej 20 000°C, i zużywają się znacznie szybciej niż cała reszta palnika. Rozpoznanie momentu, w którym części do plazmy wymagają wymiany, pozwala uniknąć wad cięcia, przestojów produkcyjnych i niepotrzebnego zużycia energii.
Części eksploatacyjne do przecinarki plazmowej – co wchodzi w ich skład
Palnik plazmowy składa się z kilku elementów, które ulegają stopniowemu zużyciu podczas pracy łuku plazmowego. W przeciwieństwie do korpusu palnika czy przewodów zasilających, te części projektowane są jako wymienne i mają ograniczoną żywotność liczoną w minutach lub godzinach cięcia.
Do najważniejszych części eksploatacyjnych należą:
- Elektroda – element, na którym formuje się łuk plazmowy, zawiera wkładkę z hafnu lub cyrkonu odpowiedzialną za emisję elektronów.
- Dysza – kieruje i zawęża strumień plazmy, decyduje o precyzji cięcia i szerokości rzazu.
- Ring wirujący (dystrybutor gazu) – nadaje gazowi plazmowemu ruch wirowy, stabilizujący łuk.
- Osłona dyszy (shield) – chroni dyszę przed odpryskami metalu i przedłuża jej żywotność.
- Pierścień uszczelniający – zapewnia szczelność przepływu gazu i chłodziwa w systemach z chłodzeniem wodnym.
Każdy z tych elementów zużywa się w innym tempie, dlatego serwisowanie palnika plazmowego wymaga regularnej kontroli całego zestawu, a nie tylko pojedynczej części. Zaniedbanie jednego elementu, na przykład mocno zużytego ringu wirującego, przyspiesza degradację dyszy nawet o 30-40%, ponieważ zaburzony przepływ gazu powoduje niestabilność łuku.
Zużycie dyszy plazmowej – jak je rozpoznać
Dysza plazmowa to element najbardziej narażony na erozję termiczną i mechaniczną. Otwór dyszy, przez który przepływa skoncentrowany strumień plazmy, stopniowo powiększa się i traci pierwotny kształt geometryczny. Przy intensywnej eksploatacji, na przykład przy cięciu blach o grubości 10-15 mm przez osiem godzin dziennie, dysza traci użyteczność po 4-6 godzinach łukowania.
Objawy zużytej dyszy na jakości cięcia
Pierwszym sygnałem zużycia jest pogorszenie jakości krawędzi cięcia – pojawia się nadmierny żużel na spodniej stronie blachy, którego nie da się usunąć bez dodatkowej obróbki. Rzaz staje się szerszy i mniej równomierny, a kąt cięcia zaczyna odchylać się od pionu, szczególnie widoczne przy cięciu grubszych materiałów powyżej 8 mm.
Kolejnym objawem jest niestabilność łuku plazmowego – widoczne migotanie, przerywanie łuku lub nietypowy dźwięk podczas cięcia. W praktyce operatorzy opisują to jako „syczenie” zamiast równego, ciągłego szumu charakterystycznego dla sprawnej dyszy. Przy takich objawach dalsze cięcie prowadzi do uszkodzenia kolejnych elementów, w tym elektrody i dyfuzora gazu.
Oględziny wizualne dyszy
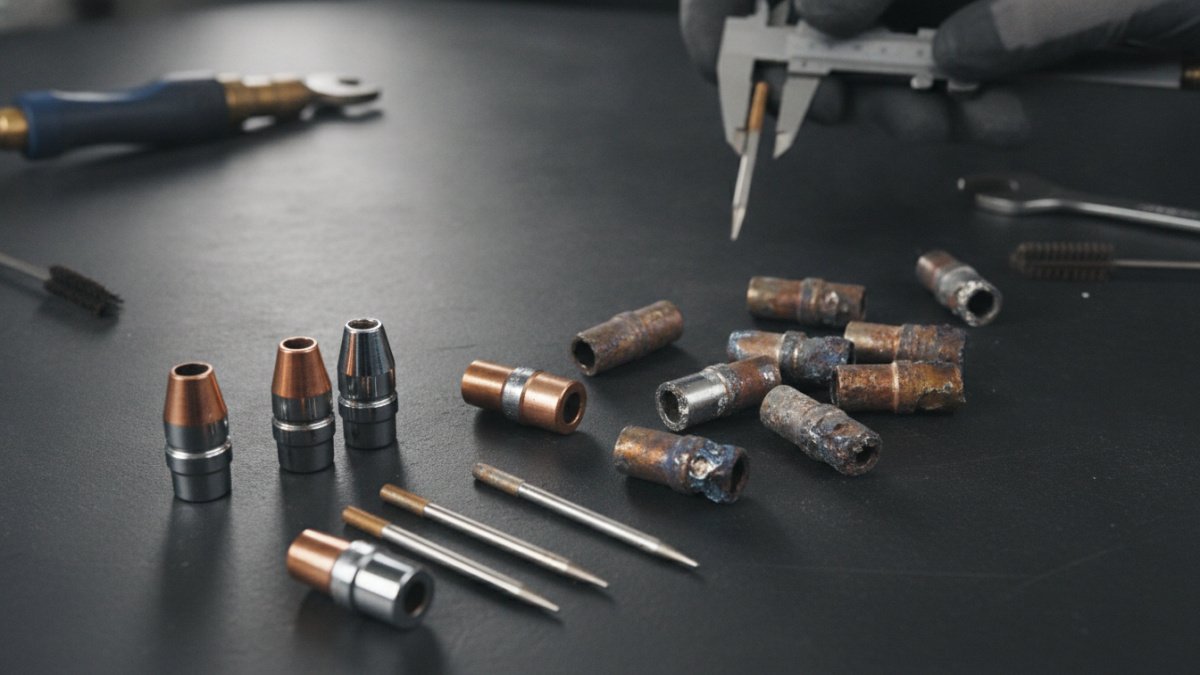
Wizualna kontrola dyszy po demontażu z palnika pozwala jednoznacznie ocenić stopień zużycia bez konieczności testowego cięcia. Otwór dyszy powinien mieć idealnie okrągły kształt – owalizacja lub nierówne krawędzie wskazują na erozję wymagającą wymiany. Zabarwienie na kolor niebieski lub fioletowy wokół otworu sygnalizuje przegrzanie, które mogło już trwale odkształcić materiał dyszy.
Dodatkowym wskaźnikiem jest obecność nagaru lub stopionego metalu wewnątrz otworu – nawet drobne osady zaburzają kształt strumienia plazmy i obniżają precyzję cięcia o 15-20% w porównaniu z nową dyszą. Pomiar średnicy otworu suwmiarką lub specjalnym wzornikiem daje obiektywny wynik – powiększenie średnicy o więcej niż 0,1-0,15 mm względem wartości nominalnej kwalifikuje dyszę do wymiany.
Elektrody do plazmy – kiedy wymieniać
Elektroda zużywa się inaczej niż dysza, ponieważ głównym mechanizmem degradacji jest tutaj ubytek materiału emisyjnego – zwykle hafnu w systemach pracujących na powietrzu lub tlenie. Wkładka emisyjna osadzona w miedzianym korpusie elektrody stopniowo wypala się w centralnym punkcie, tworząc widoczny krater.
Krater o głębokości przekraczającej 1,5-2 mm to jednoznaczny sygnał do wymiany. Przy dalszym użytkowaniu zużytej elektrody rośnie ryzyko przebicia miedzianego korpusu, co prowadzi do uszkodzenia głowicy palnika – naprawa takiej usterki bywa kilkukrotnie droższa niż regularna wymiana elektrod.
| Objaw | Dysza plazmowa | Elektroda plazmowa |
|---|---|---|
| Wygląd uszkodzenia | Powiększony, owalny otwór | Krater w centrum, ubytek materiału emisyjnego |
| Wpływ na cięcie | Szerszy rzaz, większy żużel | Niestabilny łuk, trudności z zapłonem |
| Typowa żywotność | 4-8 godzin pracy | 150-300 cykli zapłonu |
| Ryzyko dalszej pracy | Obniżona jakość krawędzi | Uszkodzenie korpusu palnika |
Żywotność elektrody liczy się zwykle w liczbie zapłonów łuku, a nie w godzinach pracy, dlatego przy cięciu krótkich elementów z częstym włączaniem i wyłączaniem palnika elektroda zużywa się szybciej niż przy długich, ciągłych cięciach. Warto też pamiętać, że rodzaj gazu plazmowego ma znaczenie – praca na tlenie przyspiesza erozję wkładki hafnowej w porównaniu z powietrzem, ale jednocześnie daje czystszą krawędź cięcia stali węglowej.
Jak często wymieniać części do plazmy – czynniki wpływające na żywotność
Nie istnieje jeden uniwersalny interwał wymiany, ponieważ żywotność dysz i elektrod zależy od wielu zmiennych technologicznych i eksploatacyjnych jednocześnie. Natężenie prądu cięcia odgrywa tu istotną rolę – praca przy prądzie bliskim górnej granicy zakresu palnika skraca żywotność części nawet o połowę w porównaniu z cięciem przy wartościach umiarkowanych.
Na tempo zużycia wpływają również:
- Grubość i rodzaj ciętego materiału – stal nierdzewna i aluminium generują więcej odprysków niż stal węglowa, co przyspiesza erozję osłony i dyszy.
- Jakość i czystość gazu plazmowego – wilgoć lub zanieczyszczenia oleiste w sprężonym powietrzu drastycznie skracają żywotność elektrody.
- Technika cięcia operatora – częste przerywanie cięcia i wielokrotne zapłony zużywają elektrodę szybciej niż cięcie ciągłe.
- Prawidłowy montaż części – nieszczelne połączenia lub niedokręcone elementy powodują nierównomierne chłodzenie i lokalne przegrzania.
- Wysokość palnika nad materiałem – zbyt niska odległość zwiększa ryzyko odprysków trafiających bezpośrednio w dyszę.
Przy stabilnych parametrach produkcyjnych wielu użytkowników ustala własny harmonogram wymiany oparty na liczbie przeciętych metrów bieżących lub liczbie cykli zapłonu, co pozwala planować zakupy części eksploatacyjnych z wyprzedzeniem i unikać nieplanowanych przestojów.
Dobre praktyki eksploatacji palnika plazmowego wydłużające żywotność części
Odpowiednie parametry pracy i regularna konserwacja palnika potrafią wydłużyć żywotność dysz i elektrod nawet o 20-30% bez inwestycji w droższe komponenty. Pierwszym krokiem jest dobór ciśnienia gazu zgodnie z zaleceniami producenta konkretnego zestawu części – zarówno zbyt niskie, jak i zbyt wysokie ciśnienie przyspiesza degradację.
Istotne znaczenie ma także utrzymanie prawidłowej odległości palnika od ciętego materiału oraz stałej prędkości posuwu – nierówne, szarpane ruchy generują dodatkowe obciążenia termiczne skracające żywotność całego zestawu. Filtracja powietrza zasilającego palnik, w tym separacja wilgoci i oleju ze sprężarki, eliminuje jedną z najczęstszych przyczyn przedwczesnego zużycia elektrod w instalacjach przemysłowych.
Warto również prowadzić prosty rejestr wymian części eksploatacyjnych, notując liczbę przepracowanych godzin lub liczbę cięć przy każdej wymianie. Taka dokumentacja pozwala po kilku tygodniach określić realny, indywidualny cykl żywotności dla konkretnych warunków produkcji i zamawiać części do plazmy z odpowiednim wyprzedzeniem, zamiast reagować dopiero na pogorszenie jakości cięcia.