Cięcie plazmowe CNC – gdzie znajduje zastosowanie i czym różni się od cięcia ręcznego?
Cięcie plazmowe CNC zmieniło sposób, w jaki warsztaty i zakłady produkcyjne podchodzą do obróbki metalu. Tam, gdzie kiedyś operator musiał ręcznie prowadzić palnik wzdłuż narysowanej linii, dziś maszyna sterowana komputerowo wykonuje identyczne cięcie z powtarzalnością na poziomie dziesiątych części milimetra. Różnica między plazmą CNC a cięciem ręcznym to nie tylko kwestia wygody – to zupełnie inna kategoria precyzji, wydajności i możliwości projektowych. W tym artykule wyjaśniamy, na czym polega ta technologia, gdzie sprawdza się najlepiej i kiedy ręczne cięcie wciąż ma sens.
Jak działa cięcie plazmowe CNC
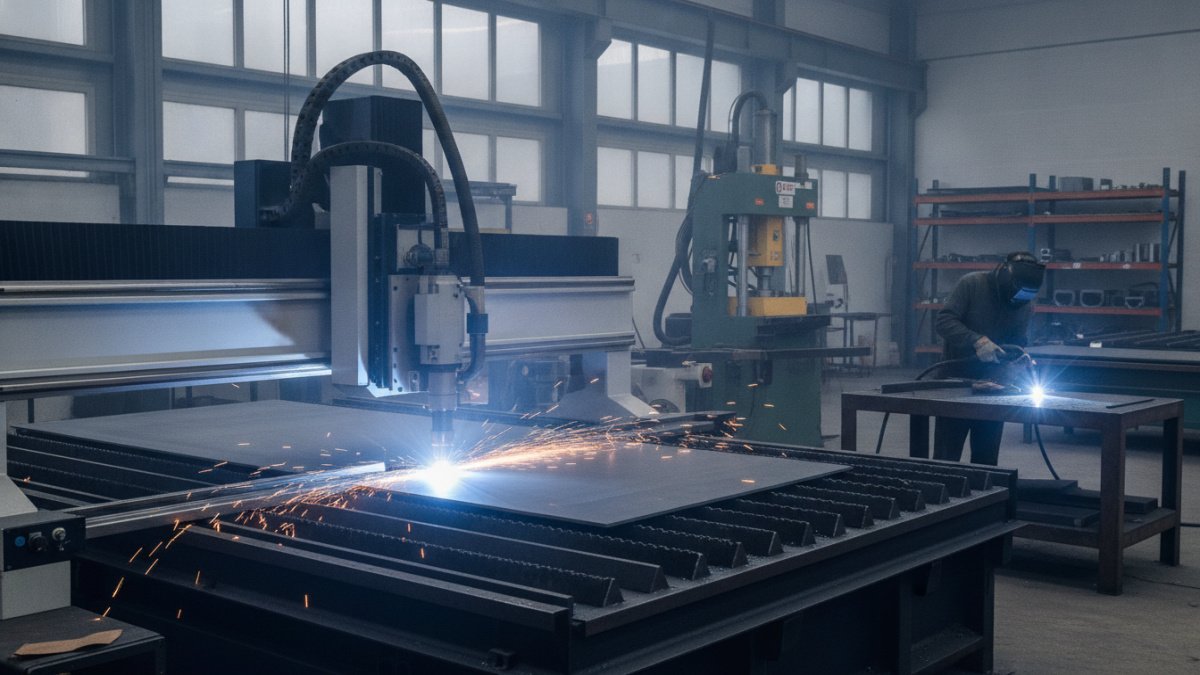
Plazma CNC wykorzystuje strumień zjonizowanego gazu rozgrzanego do temperatury przekraczającej 20 000 stopni Celsjusza, który topi metal w miejscu cięcia i jednocześnie wydmuchuje stopiony materiał z linii cięcia. Prąd elektryczny przepływający przez gaz – najczęściej powietrze, azot lub mieszankę argonowo-wodorową – tworzy łuk plazmowy między elektrodą a materiałem obrabianym. Sterowanie numeryczne (CNC) odpowiada za prowadzenie palnika po zaprogramowanej trajektorii z prędkością i wysokością ustaloną na podstawie grubości i rodzaju blachy.
Kluczowym elementem układu jest system wysokości palnika, określany jako THC (Torch Height Control), który automatycznie koryguje odległość dyszy od materiału w czasie rzeczywistym. Dzięki temu nawet przy niewielkich odkształceniach blachy jakość cięcia pozostaje stabilna na całej długości konturu. W praktyce oznacza to, że przecinarka plazmowa CNC radzi sobie równie dobrze z arkuszem o powierzchni kilku metrów kwadratowych, jak i z drobnymi detalami o skomplikowanych kształtach.
Jakie materiały obrabia cięcie metalu CNC plazmą
Technologia plazmowa sprawdza się przy cięciu wszystkich metali przewodzących prąd elektryczny. Stal konstrukcyjna, stal nierdzewna, aluminium i miedź to materiały, z którymi plazma radzi sobie bez większych ograniczeń, choć parametry cięcia różnią się w zależności od przewodności cieplnej i grubości blachy.
Przy cięciu stali plazmą najlepsze rezultaty uzyskuje się na grubościach od 1 do 50 milimetrów, choć niektóre przemysłowe przecinarki pozwalają na pracę z blachą o grubości do 150 milimetrów przy odpowiednio dobranej mocy generatora. Aluminium i stal nierdzewna wymagają zastosowania gazów osłonowych, takich jak azot czy mieszanka argon-wodór, żeby uniknąć nadmiernego utleniania krawędzi i zachować estetykę cięcia.
Gdzie znajduje zastosowanie cięcie plazmowe CNC
Zakres zastosowań plazmy CNC jest szeroki i obejmuje zarówno drobną produkcję jednostkową, jak i wielkoseryjną. W praktyce warsztatowej najczęściej spotykamy tę technologię tam, gdzie liczy się połączenie szybkości cięcia z akceptowalną dokładnością, przy jednoczesnej potrzebie obróbki elementów o zróżnicowanej grubości.
Branża metalowa i konstrukcyjna wykorzystuje plazmę CNC do przygotowania elementów stalowych pod spawanie – blach bazowych, kształtowników i płyt montażowych. W przemyśle motoryzacyjnym i maszynowym technologia ta służy do wycinania wsporników, obudów i elementów ramowych, często w dużych seriach powtarzalnych. Producenci konstrukcji rolniczych i przemysłowych cenią plazmę za możliwość szybkiego cięcia grubych profili stalowych bez konieczności wcześniejszego nawiercania otworów startowych.
- Produkcja elementów konstrukcyjnych do hal stalowych i wiat przemysłowych, gdzie liczy się tempo realizacji przy zachowaniu tolerancji montażowych.
- Wycinanie detali dekoracyjnych i artystycznych z blachy – ornamentów, logotypów firmowych, elementów architektonicznych.
- Przygotowanie komponentów do spawania w produkcji maszyn rolniczych, budowlanych i transportowych.
- Cięcie elementów instalacyjnych w energetyce i przemyśle petrochemicznym, w tym kołnierzy i wsporników rurociągów.
- Prototypowanie i krótkie serie w zakładach, które nie mogą sobie pozwolić na kosztowne formy czy matryce.
Wymienione zastosowania łączy jedna cecha – potrzeba połączenia wydajności z powtarzalnością. Tam, gdzie ręczne cięcie wymagałoby godzin pracy i generowało ryzyko błędu ludzkiego, plazma CNC wykonuje identyczny zestaw elementów w ułamku czasu, z zachowaniem jednakowej jakości krawędzi od pierwszej do ostatniej sztuki.
Przecinarka plazmowa CNC a cięcie ręczne – kluczowe różnice
Największa różnica między cięciem CNC a ręcznym dotyczy precyzji prowadzenia palnika. Operator trzymający palnik ręczny, nawet przy dużym doświadczeniu, nie jest w stanie utrzymać stałej prędkości i wysokości cięcia na całej długości linii. Skutkuje to nierównościami krawędzi, większym żużlem i koniecznością dodatkowej obróbki wykańczającej. Maszyna CNC eliminuje ten czynnik ludzki, prowadząc palnik z dokładnością zaprogramowaną w systemie sterowania.
Drugim istotnym aspektem jest powtarzalność przy produkcji seryjnej. Ręczne wycięcie dziesięciu identycznych elementów oznacza dziesięć osobnych prac z ryzykiem rozbieżności wymiarowych. Przy cięciu CNC ten sam plik programu generuje identyczne detale niezależnie od tego, czy mowa o piątej, czy pięćsetnej sztuce.
| Kryterium | Cięcie ręczne | Cięcie plazmowe CNC |
|---|---|---|
| Dokładność cięcia | ±1-3 mm, zależna od umiejętności operatora | ±0,1-0,5 mm, stała niezależnie od serii |
| Prędkość pracy | Niska, ograniczona ręką operatora | Wysoka, dostosowana do grubości materiału |
| Powtarzalność | Niska przy seriach powyżej kilku sztuk | Bardzo wysoka, identyczna geometria |
| Złożoność kształtów | Ograniczona do prostych linii i łuków | Dowolne kontury, otwory, detale |
| Koszt wejścia | Niski – palnik ręczny i butla gazu | Wyższy – maszyna, oprogramowanie, stół wodny |
| Zastosowanie optymalne | Naprawy, pojedyncze cięcia, demontaż | Produkcja seryjna, elementy precyzyjne |
Różnica w kosztach wejścia bywa decydująca dla małych warsztatów. Zestaw do ręcznego cięcia plazmowego kosztuje zwykle kilka tysięcy złotych, podczas gdy przecinarka plazmowa CNC z osprzętem, oprogramowaniem CAM i stołem wodnym to inwestycja rzędu kilkudziesięciu do kilkuset tysięcy złotych, zależnie od gabarytów i mocy generatora. Przy niskim wolumenie zleceń zwrot takiej inwestycji może trwać kilka lat, dlatego wybór technologii powinien uwzględniać realny profil produkcji, a nie wyłącznie chęć posiadania nowocześniejszego sprzętu.
Kiedy wybrać plazmę CNC a kiedy cięcie ręczne
Decyzja o wyborze metody cięcia zależy od kilku czynników, które warto rozważyć przed podjęciem inwestycji lub zleceniem zadania podwykonawcy. Skala produkcji to pierwszy i najważniejszy parametr – przy pojedynczych naprawach czy demontażu konstrukcji ręczne cięcie plazmowe pozostaje szybsze i tańsze, bo nie wymaga programowania ścieżki ani ustawiania materiału na stole roboczym.
Przy produkcji powyżej kilkunastu identycznych elementów opłacalność zaczyna przechylać się na stronę CNC. Czas przygotowania programu w oprogramowaniu CAM zwraca się już przy niewielkich seriach, ponieważ eliminuje konieczność ponownego wyznaczania linii cięcia przy każdym kolejnym detalu. W naszej praktyce warsztatowej próg opłacalności dla prostych kształtów wypada zwykle przy 8-10 sztukach, a dla skomplikowanych konturów z wieloma otworami granica ta jest jeszcze niższa.
Dokładność wymaganego detalu to kolejny czynnik rozstrzygający. Elementy pasowane, wymagające precyzyjnych otworów montażowych czy ścisłych tolerancji wymiarowych, praktycznie zawsze wymagają cięcia CNC – ręczne prowadzenie palnika nie zagwarantuje powtarzalności na poziomie poniżej jednego milimetra. Z drugiej strony przy cięciu demontażowym, naprawczym czy pracach na placu budowy, gdzie liczy się mobilność sprzętu, ręczny palnik plazmowy pozostaje rozwiązaniem praktyczniejszym – jest lekki, nie wymaga stabilnego stołu roboczego i sprawdza się w trudno dostępnych miejscach.
Na co zwrócić uwagę przy wyborze przecinarki plazmowej CNC
Przy wyborze maszyny do cięcia metalu CNC warto przeanalizować kilka parametrów technicznych, które bezpośrednio wpływają na jakość i koszty eksploatacji. Moc generatora plazmowego determinuje maksymalną grubość materiału, jaką maszyna obetnie z akceptowalną jakością krawędzi – generator o mocy 65A sprawdzi się przy blachach do około 16 mm, podczas gdy przemysłowe jednostki powyżej 200A radzą sobie z materiałem grubości kilkudziesięciu milimetrów.
Istotny jest też rodzaj stołu roboczego. Stoły wodne, w których arkusz blachy zanurzony jest częściowo w wodzie, ograniczają ilość dymu, redukują hałas i zmniejszają odkształcenia termiczne materiału. Przy produkcji elementów ze stali nierdzewnej lub aluminium warto sprawdzić, czy maszyna obsługuje gazy osłonowe – bez nich krawędzie będą mocniej utlenione i wymagać będą dodatkowej obróbki przed spawaniem czy malowaniem.
Nie bez znaczenia pozostaje też oprogramowanie sterujące i system CAM – im bardziej intuicyjny interfejs i im lepsza integracja z plikami CAD, tym krótszy czas przygotowania produkcji i mniejsze ryzyko błędów programistycznych przekładających się na braki materiałowe.
Wysokiej jakości produktów warto szukać na sprawdzonych, specjalistycznych stronach, szczególnie polecamy tutaj https://plasmacut.pl/.